Polski
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Aktualności
Czy zintegrowana obróbka kół zębatych w pełnym procesie zmniejszy trzy główne ukryte straty w zakresie zamówień zagranicznych producentów reduktorów?
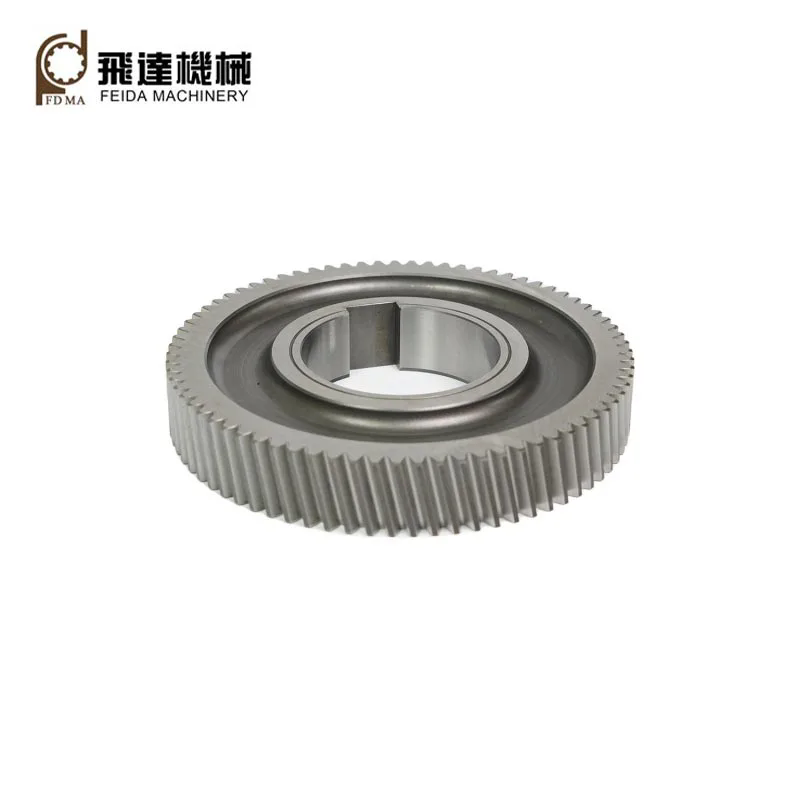
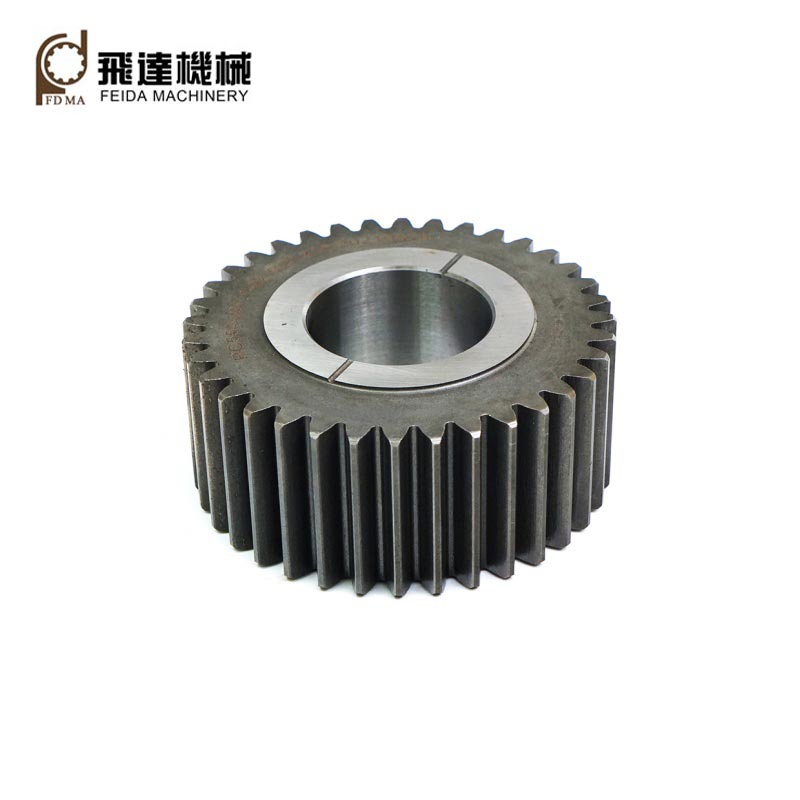
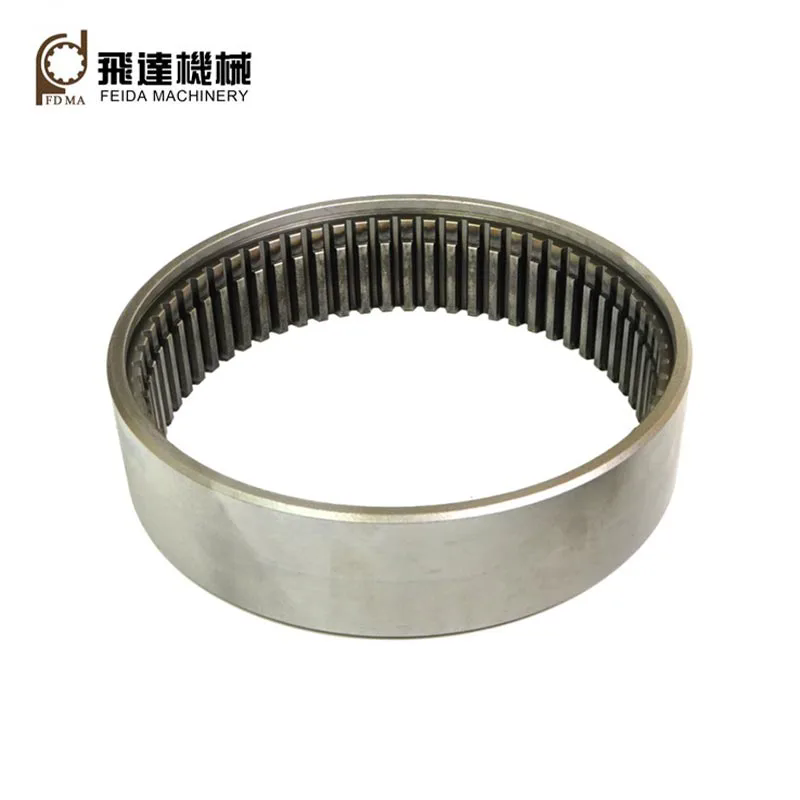
Globalni producenci OEM reduktorów planetarnych oraz nabywcy komponentów do robotyki/lotnictwa stale borykają się z trzema nieodwracalnymi ukrytymi kosztami podczas pozyskiwania surowcówmetalowe przekładnie wewnętrzne: rozproszone, oddzielne zakłady przetwórcze przerywają łańcuchy identyfikowalności produkcji, uniemożliwiając przedłożenie kompletnych plików testów materiałów i precyzji do audytów fabryk przez stronę trzecią; proste jednowarstwowe opakowanie z tworzywa sztucznego nie sprawdza się w wilgotnym transporcie morskim na duże odległości, powodując rdzę na powierzchni zębów i odchylenia wymiarowe po przybyciu kontenera; w małych warsztatach obróbki skrawaniem brakuje sprzętu do pełnej obróbki cieplnej i szlifowania, co skutkuje niestabilną precyzją zębów, co zwiększa wibracje reduktora i awaryjność pola po montażu. Całołańcuchowa, zintegrowana produkcja metalowych przekładni wewnętrznych firmy Feida obejmuje kucie, obróbkę precyzyjną, obróbkę cieplną, szlifowanie precyzyjne i wielowarstwowe pakowanie antykorozyjne, jednocząc wszystkie ogniwa produkcyjne w jednej fabryce, rozwiązując braki w dokumentach audytowych, ryzyko rdzy w transporcie oceanicznym i problemy z niestabilną precyzją przekładni dla producentów sprzętu przekładniowego na całym świecie.
1. Pełny łańcuch produkcyjny w zamkniętej pętli zapewnia pełną identyfikowalność partii na potrzeby globalnych audytów fabryk
Większość dostawców zajmujących się obróbką małych kół zębatych wykonuje tylko pojedyncze procedury robocze, takie jak toczenie lub obróbka obwiedniowa kół zębatych, kucie i obróbka cieplna, zlecając je różnym warsztatom zewnętrznym. Liczb cieplnych surowców, zapisów twardości obróbki cieplnej i danych z kontroli szlifowania nie można zintegrować w ujednoliconym pliku wsadowym. Audytorzy marki sprzętu transmisyjnego w Europie i Ameryce Północnej zawieszą przegląd kwalifikacji dostawcy, jeśli brakuje archiwów umożliwiających śledzenie pełnego procesu. Fabryka ta realizuje wszystkie 9 podstawowych procedur roboczych w niezależnych warsztatach, rejestrując dane testowe każdego ogniwa dla każdej partii przekładni wewnętrznych. Kompletne, ujednolicone raporty z inspekcji, obejmujące skład stopu, precyzję profilu zęba i twardość, można wyeksportować w dowolnym momencie, pomagając kupującym sprawnie przejść międzynarodowy audyt dostawcy bez dodatkowych wydatków na badania przeprowadzane przez stronę trzecią.

2. Wielostopniowe szlifowanie precyzyjne stabilizuje dokładność zębów klasy ISO/DIN 8-10 w produkcji masowej
Fabryki obróbki mechanicznej nieposiadające dedykowanego sprzętu do szlifowania kół zębatych polegają wyłącznie na zgrubnym formowaniu obwiedniowym; Chropowatość powierzchni zęba i odchylenie podziałki przekraczają standardowe wartości po długotrwałej pracy pod dużym obciążeniem, co prowadzi do nadmiernego hałasu reduktora, wibracji i przedwczesnego zużycia zębów po montażu. Feida wyposaża specjalne szlifierki do kół zębatych do wykańczania po obróbce cieplnej, kontrolując błąd profilu ewolwentowego i skumulowany błąd podziałki w zakresie tolerancji normy ISO. Weryfikacja starzenia w ciągłej produkcji masowej pokazuje, że przekładnia wewnętrzna utrzymuje stabilną dokładność zazębienia po tysiącach godzin pracy z cyklicznym obciążeniem, drastycznie ograniczając konserwację posprzedażną spowodowaną nietypowymi wibracjami reduktora dla producentów robotyki i ciężkich maszyn.
3. Ukierunkowane dopasowanie materiału stopowego równoważy wytrzymałość i odporność powierzchni zęba na zużycie
Wielu dostawców przekładni wykorzystuje pojedyncze, uniwersalne materiały stalowe do wszystkich warunków pracy, nie rozróżniając wymagań dotyczących urządzeń automatyki o niskim obciążeniu i wymagań zastosowań w ciężkich maszynach o dużym obciążeniu. Cienkie powierzchnie zębów zwykłej stali węglowej szybko się zużywają pod wpływem częstych obciążeń udarowych, podczas gdy półprodukty z pełnego twardego stopu nie są ogólnie wytrzymałe i łatwo pękają pod wpływem zmiennych naprężeń. Fabryka przydziela dopasowane półfabrykaty metalowe oddzielnie w zależności od parametrów roboczych sprzętu klienta: stal stopowa 40Cr/42CrMo do skrzyń planetarnych o dużym obciążeniu, stal nawęglana 16MnCr5 do reduktorów lotniczych i kosmicznych, stop aluminium 6061 do lekkich napędów robotów. Warstwowa formuła materiału zapewnia jednocześnie odporność na uderzenia korpusu przekładni i wysoką twardość powierzchni zębów, znacznie wydłużając cały cykl pracy reduktora.
4. Wielowarstwowe opakowanie antykorozyjne VCI eliminuje defekty korozyjne zębów podczas transportu morskiego
W zwykłym jednokartonowym opakowaniu brakuje środków izolacji wilgoci; Kondensacja kontenera podczas transgranicznego transportu morskiego powoduje powstawanie drobnych plamek rdzy na precyzyjnych powierzchniach zębów, bezpośrednio powodując uszkodzenie siatki po rozpakowaniu. Fabryka opracowuje sklasyfikowane schematy pakowania w oparciu o wielkość przekładni i cykl transportu: w małych precyzyjnych przekładniach zastosowano plastikowe pudełka wewnętrzne + antykorozyjne torby z siatki VCI; do średnich i dużych detali należy stosować nierdzewne opakowanie papierowe + bufor bąbelkowy; zamówienia masowe są ładowane do szczelnych drewnianych skrzynek ze środkiem pochłaniającym wilgoć. Wielowarstwowa struktura stanowiąca barierę dla wilgoci dostosowuje się do transportu na długich dystansach oceanicznych w wilgotnych regionach tropikalnych i przybrzeżnych, zapewniając, że powierzchnie zębów przekładni pozostaną nienaruszone i pozbawione korozji po przybyciu do magazynu.
5. Pełne spektrum modułów skraca cykl iteracji próbki prototypu dla zespołów badawczo-rozwojowych
Większość producentów przekładni oferuje jedynie częściowe specyfikacje modułów; niestandardowe, bardzo drobne przekładnie wewnętrzne M0.5 lub wielkomodułowe przekładnie wewnętrzne M8 wymagają długich cyklów przygotowania formy i oprzyrządowania, opóźniając postęp testowania prototypu nowego reduktora. Fabryka rezerwuje kompletne oprzyrządowanie do obróbki obejmujące pełny zakres modułów M0.5–M8, wspierające opracowywanie niestandardowych przekładni wewnętrznych walcowych i śrubowych. Cykl dostawy próbek jest kontrolowany w ciągu 20 dni roboczych, co pomaga zespołom badawczo-rozwojowym zajmującym się robotyką i lotnictwem przyspieszyć weryfikację nowych produktów do przekładni i rytm wprowadzania na rynek.
6. Niezależne laboratorium kontroli jakości przeprowadza 100% pełną kontrolę przed wysyłką
Zakłady przetwórcze nieposiadające dedykowanego sprzętu badawczego przeprowadzają jedynie losowe kontrole próbek, a niewykwalifikowane koła zębate z profilami zębów wykraczającymi poza tolerancję z łatwością trafiają do gotowych zamówień, powodując straty w zakresie przeróbek podczas montażu masowego w dalszych fabrykach reduktorów. Niezależne laboratorium inspekcyjne wyposażone jest we współrzędnościowe przyrządy pomiarowe CMM, kompleksowe detektory przekładni i testery twardości, przeprowadzające pełnowymiarowe, precyzyjne i twardościowe badania każdego gotowego koła zębatego wewnętrznego. Niekwalifikowane produkty są sprawdzane przed pakowaniem, co eliminuje ryzyko odchyleń w jakości partii wynikające z losowej kontroli próbek w przypadku zamówień eksportowych masowych.
Powiązane wiadomości
- W jaki sposób spiralne przekładnie stożkowe poprawiają przenoszenie mocy w wymagających maszynach?
- Co sprawia, że koła zębate są niezbędne do niezawodnego przenoszenia mocy?
- W jaki sposób przekładnie wewnętrzne poprawiają precyzję i przenoszenie mocy?
- Jakie kosztowne awarie na dalszym etapie wynikają z przeoczonych luk w procesie produkcji wałów wielowypustowych?
- Dlaczego plastikowe przekładnie śrubowe stają się niezawodnym wyborem dla nowoczesnych układów mechanicznych?
- Czy własna produkcja wielowypustów może rozwiązać kosztowne problemy producentów OEM maszyn związane z awariami w terenie?
Zostaw mi wiadomość