Polski
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Aktualności
Jakie kosztowne awarie na dalszym etapie wynikają z przeoczonych luk w procesie produkcji wałów wielowypustowych?
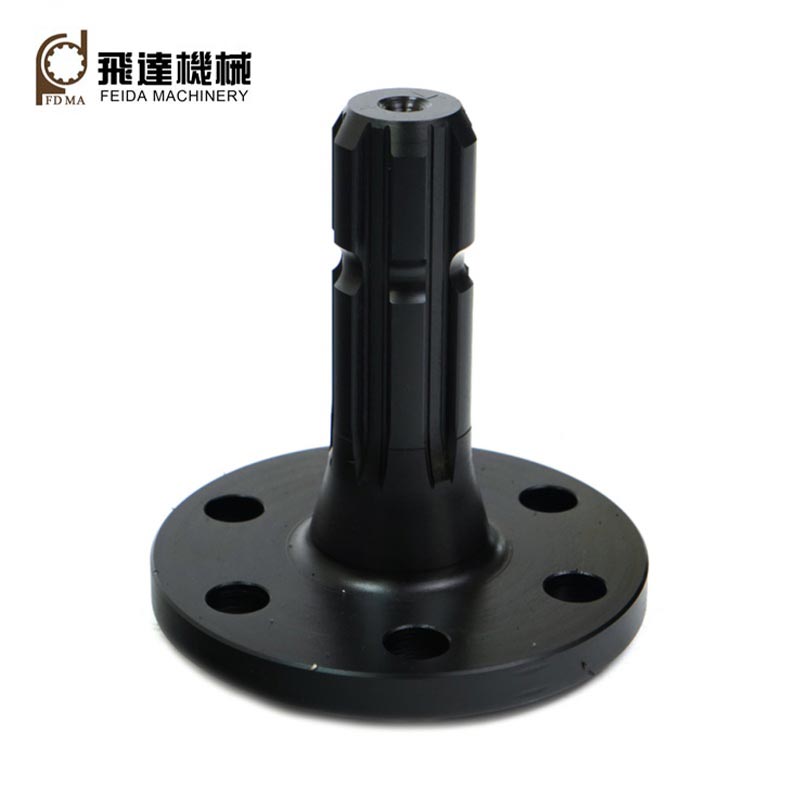
Feida-obróbkaWał prostokątny wielowypustowyusługa integruje przegląd DFM przed produkcją, precyzyjne wykończenie po obróbce cieplnej i dokumentację dotyczącą wydajności materiałów całej partii, łagodzenie pęknięć zmęczeniowych, bariery audytowe i ryzyko przeróbek prototypów dla transgranicznych producentów maszyn.
1. Precyzyjne wykończenie po hartowaniu kompensuje zniekształcenia geometryczne splajnów wywołane ciepłem
Wiele warsztatów podwykonawczych wykonuje całe frezowanie wielowypustów przed hartowaniem, bez wtórnej obróbki wykończeniowej po hartowaniu. Redystrybucja naprężeń wewnętrznych wywołana hartowaniem powoduje zginanie wału, odchylenie podziałki zębów i błędy równoległości powierzchni bocznych, których nie można skorygować poprzez wstępną obróbkę w stanie miękkim. Pod wpływem przemiennego momentu udarowego, typowego dla maszyn rolniczych i budowlanych, tylko częściowe zęby wielowypustowe przenoszą przenoszone obciążenie, powodując koncentrację naprężeń u nasady zębów i wczesne pęknięcia zmęczeniowe. Feida-Machining rezerwuje kontrolowany naddatek na wykończenie, wykonując precyzyjne szlifowanie wielowypustów po hartowaniu i odpuszczaniu. Krytyczne tolerancje geometryczne, w tym rozstaw zębów, równoległość boków i współosiowość wału, pozostają w granicach specyfikacji DIN5461, zapewniając równomierny rozkład obciążenia wielu zębów i wydłużając żywotność komponentów w środowiskach pracy cyklicznych pod obciążeniem udarowym.
2. W ramach wewnętrznego przetwarzania od początku do końca zachowuje się pełną dokumentację dotyczącą identyfikowalności materiałów i procesów
Kiedy cięcie surowców, obróbka wielowypustów, obróbka cieplna i wykańczanie powierzchni są rozdzielone między wielu zewnętrznych podwykonawców, producenci nie mogą tworzyć ujednoliconych archiwów na poziomie partii, w tym MTC dla gatunku stali, rejestry temperatur hartowania i raporty z końcowej kontroli wymiarów. Międzynarodowe audyty przetargów na maszyny wymagają pełnej identyfikowalności komponentów; rozdrobnione łańcuchy dostaw prowadzą do odrzucenia kwalifikacji wstępnej. Feida realizuje cały proces produkcyjny we własnym zakładzie. Każda partia przechowuje identyfikację pręta surowego, zapisy krzywych obróbki cieplnej i dane z kontroli CMM. Kompletne pakiety dokumentów w języku angielskim są dostępne w chwili wysyłki, co pomaga klientom OEM spełnić wymagania dotyczące audytu dostawcy bez konieczności przeprowadzania kosztownych ponownych testów przez strony trzecie.
3. Kontrolowana jakość powierzchni bocznej zęba ogranicza ryzyko zużycia korozyjnego ciernego
Szorstkie, źle wykończone wielowypustowe boki zębów powodują powstawanie mikrochropowatości. Niewielki poślizg względny pomiędzy wałem a współpracującą piastą pod wpływem ciągłych wibracji wytwarzanych przez maszynę powoduje powstawanie cząstek tlenków ściernych (korozja cierna). Te twarde cząstki krążą wewnątrz luzu pasowania i stale ścierają powierzchnie stykowe, zwiększając luz i powodując hałas przekładni, a ostatecznie zatarcie. Feida optymalizuje parametry posuwu dla operacji szlifowania wielowypustów, uzyskując spójne powierzchnie boków zębów o niskiej chropowatości. Kontrolowana jakość powierzchni redukuje mikropunkty styku, które inicjują uszkodzenia cierne, stabilizując długoterminową wydajność przekładni w maszynach mobilnych pracujących na zewnątrz, narażonych na kurz i wibracje.
4. Przegląd DFM na wczesnym etapie identyfikuje ryzyko związane ze strukturą wielowypustową przed formalną inwestycją w oprzyrządowanie
Wielu dostawców części niestandardowych ściśle przestrzega rysunków klientów, bez oceny wykonalności. Niektóre zdefiniowane na rysunku promienie zaokrągleń splajnu i nasady, przekroje cienkościenne wału lub nietypowe kombinacje szerokości zębów stwarzają trudne do rozwiązania ryzyko pęknięcia w wyniku hartowania lub nieosiągalne wymagania dotyczące tolerancji. Problemy pojawiają się dopiero po zamówieniu narzędzi skrawających i wyprodukowaniu części prototypowych, co wymusza poprawki rysunków, dodatkowe wydatki na narzędzia i przesunięcia w harmonogramie projektu. Zespół inżynierów mechanicznych firmy Feida przeprowadza ocenę DFM na etapie zapytania ofertowego, sprawdzając zaokrąglenia splajnu i rdzenia z odprężeniem, rozkład grubości przekroju i wykonalność tolerancji. Potencjalne tryby awarii spowodowane produkcją są sygnalizowane przed wykonaniem narzędzi, co pozwala ograniczyć kosztowne cykle przeprojektowywania w późnej fazie projektów rozwoju nowych produktów OEM.
5. Dopasowanie gatunku materiału równoważy docelową udarność i twardość powierzchni
Niewłaściwy wybór gatunku stali powoduje sprzeczne wyniki w zakresie wydajności: niskostopowa stal węglowa osiąga twardość powierzchniową, ale brakuje jej wytrzymałości rdzenia i pęknięć pod wpływem nagłych obciążeń udarowych; Nadmiernie stopiony materiał stwarza nadmierne ryzyko zniekształceń podczas hartowania i niepotrzebnie podnosi koszty komponentów. Feida wybiera i weryfikuje stal przedmiotu obrabianego zgodnie z udokumentowanymi wymaganiami dotyczącymi momentu obrotowego i obciążenia udarowego sprzętu. Parametry hartowania są dostrojone tak, aby zrównoważyć odporność na zużycie powierzchni bocznych zębów i udarność rdzenia wału, co pozwala uniknąć zarówno kruchego złamania nasady zębów, jak i szybkiego ścierania powierzchni bocznej w przypadku maszyn o różnych warunkach roboczych.
6. Protokoły kontroli wymiarowej specyficzne dla projektu gwarantują spójność między partiami
Zamówienia na niestandardowe wały wielowypustowe w małych partiach często poddawane są jedynie wyrywkowej weryfikacji wymiarów. Bez ustalonych list kontrolnych pozycji kontrolnych obejmujących grubość zęba, błąd akumulacji podziałki i bicie, zauważalne są różnice w wydajności pomiędzy partiami produkcyjnymi. Po zmontowaniu w gotowej maszynie niespójne właściwości pasowania wielowypustowego powodują rozproszone wskaźniki uszkodzeń pola. Feida stosuje dostosowane do projektu listy kontrolne kontroli dla każdego niestandardowego zamówienia wału wielowypustowego, wykonując pomiary CMM na kluczowych wskaźnikach geometrii wielowypustów. Jednolite kryteria akceptacji są egzekwowane dla każdej partii, co stabilizuje wymienność linii montażowych do produkcji seryjnej OEM.
Powiązane wiadomości
- W jaki sposób spiralne przekładnie stożkowe poprawiają przenoszenie mocy w wymagających maszynach?
- Co sprawia, że koła zębate są niezbędne do niezawodnego przenoszenia mocy?
- W jaki sposób przekładnie wewnętrzne poprawiają precyzję i przenoszenie mocy?
- Dlaczego plastikowe przekładnie śrubowe stają się niezawodnym wyborem dla nowoczesnych układów mechanicznych?
- Czy własna produkcja wielowypustów może rozwiązać kosztowne problemy producentów OEM maszyn związane z awariami w terenie?
- Czy zintegrowana obróbka kół zębatych w pełnym procesie zmniejszy trzy główne ukryte straty w zakresie zamówień zagranicznych producentów reduktorów?
Zostaw mi wiadomość